
更新时间:2026-11-18 14:29:24 ip归属地:杭州,天气:晴,温度:6-14 浏览次数:2 公司名称: 龙丽金属材料(杭州市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 电议 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 无缝钢管 | 国标 |
| 无缝钢管 | 国标 |
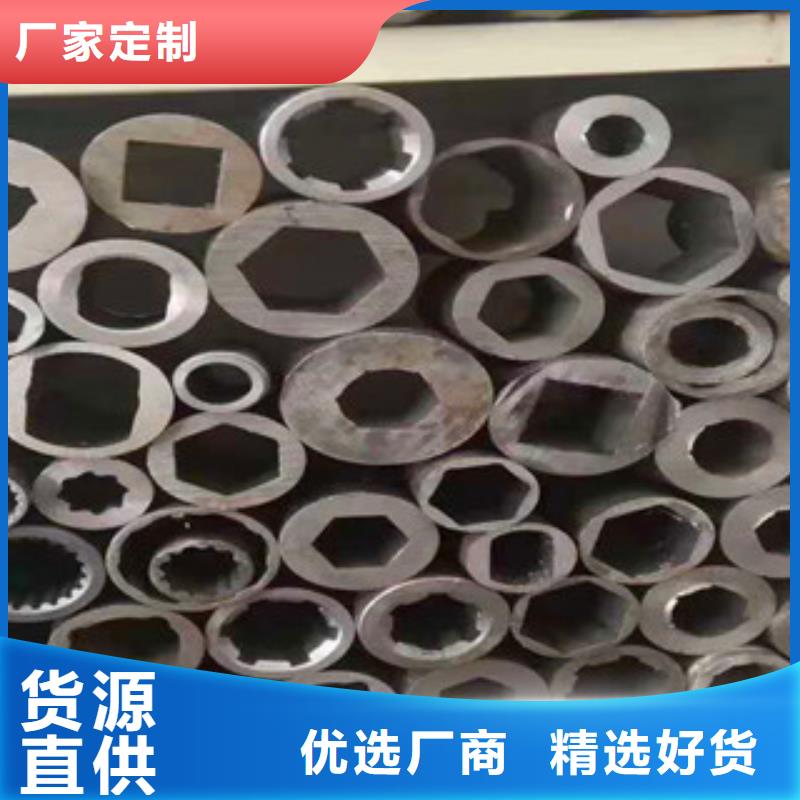
| 范围 | 精密无缝钢管海水输送无缝钢管供应范围覆盖浙江省、杭州市、宁波市、温州市、台州市、金华市、湖州市、绍兴市、舟山市、嘉兴市、衢州市、丽水市 上城区、下城区、江干区、拱墅区、西湖区、滨江区、萧山区、余杭区、桐庐县、淳安县、建德市、富阳区、临安区等区域。 |
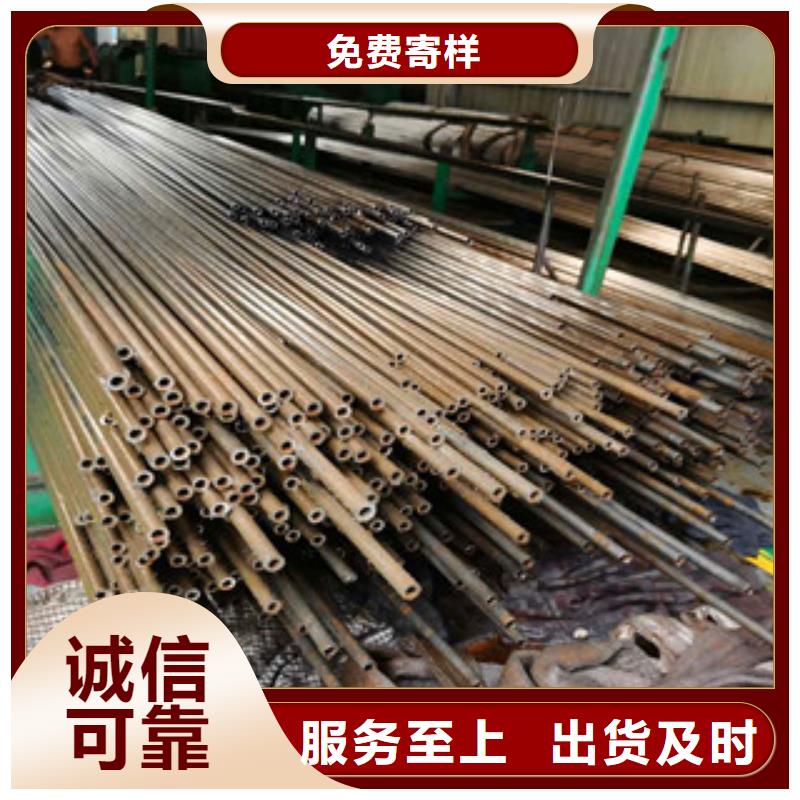
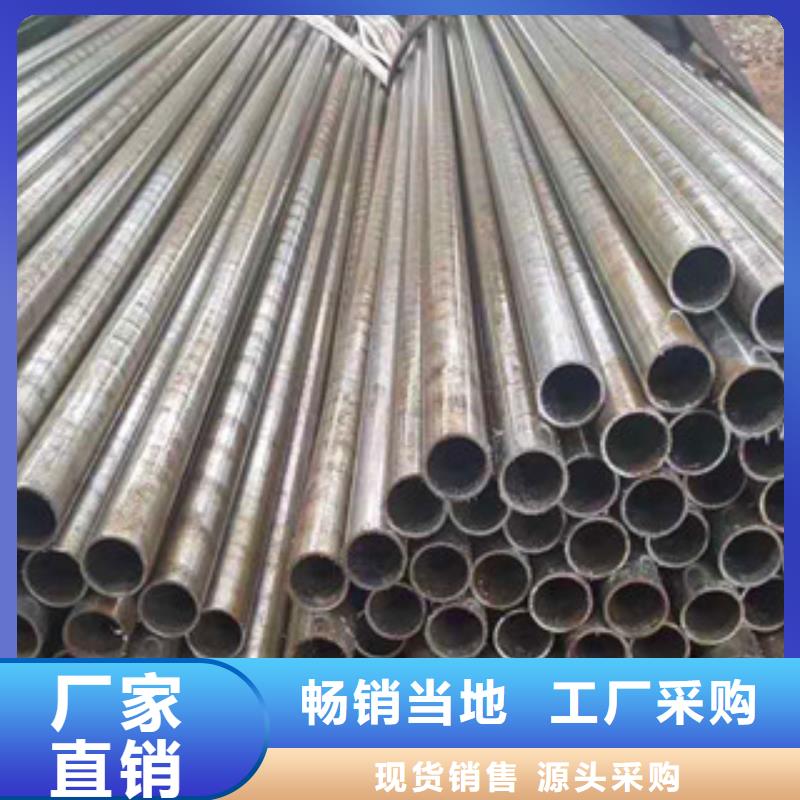


用挤压方法生产管材。挤压管材的品种和规格达2500余种。在大型立式挤压机上挤压的铝管 外径达1500mm的铝管。在200MN卧式挤压机上可获得外径小于或等于1000mm的管材。采用轮靴式挤压机(见连续挤压)可挤出≠5mmX0.4mm的细管材。
挤压方法
管材可采用正向挤压、反向挤压和联合挤压法生产,但联合挤压法目前较少应用。在管材正向挤压中,广泛应用的是空心锭一穿孔针法(图a)、实心锭一穿孔针法(图b)和实心锭焊合挤压法(见组合模挤压)。
空心锭正向挤压时,由于被挤压金属同穿孔针之间存在摩擦力,减少了内层金属的超前流动,金属流动比较均匀。此外,锭坯中心为穿孔针占据,不会产生挤压缩尾。采用实心锭一穿孔针法时,穿孔过程分为4个阶段。第1阶段为准备阶段即填充阶段,第2阶段为开始穿孔阶段,第3阶段为剧烈穿孔阶段,第4阶段为穿透阶段。针尖一旦进入模孔工作带,穿孔过程即告结束。采用实心锭坯的穿孔挤压具有如下优点:工序少,周期短,几何废料少,成本较低;金属流动均匀,管材组织性能均匀,成品率高;产品内外表面质量好;穿孔针不需要润滑;工模具设计和制造都比组合模挤压简单,使用寿命也较长。在管材生产中,穿孔挤压仍存在较大的局限性,多用于挤压管坯毛料和挤压熔点较低的合金管材,且只适用于短锭、高温、慢速挤压工艺。在带随动针的小挤压机上挤压以及挤压长管、大直径管和异形薄壁管时,采用穿孔挤压则相当困难。采用焊合法挤压管材时可用舌形模和平面组合模在各种型式的挤压机上将实心锭坯挤压成管材。由于组合模针短,牢固地固定于模子中间,采用焊合法可挤压内径小、壁厚薄、精度高、内表面质量好的管材。然而此法只适用于在正常的挤压温度下易成形的金属和合金,如工业纯铝、铝-锰及铝-镁-硅系合金,在某些情况下也可以挤压铝-镁合金。
龙丽金属材料(杭州市分公司)地理条件优越,交通便捷。公司以“ 浙江杭州就近API5L管线管、浙江杭州就近天然气无缝钢管质量求生存,信誉求发展!”为企业目标,以“打造品牌,树立形象!”为企业宗旨,不断挑战自我,越超自我。
在斜轧(均整)机上轧制由自动轧管机轧出的管子,以壁厚不均以及研磨精密钢管内外表面的工序。均整机为二辊或三辊式斜轧机,使用固定顶头。三辊均整机的优点是,轧制时可取较大的减壁量,产量高,轧出的管子尺寸精度较高。一般管材均整后直径有些增加,壁厚略减小,长度稍有缩短,当管壁压缩量较大时则长度增加。二辊均整机的变形过程如图所示。整个变形区分为4个区。I为减径区,该区一般很短。Ⅱ为管壁压下(扩径)区,由于均整机顶头略大于来料的内径,在该区管材首先和顶头圆弧部分相接触,然后随着金属进入变形区,在顶头的圆弧部分与轧辊之间压缩管壁;到顶头的圆柱部分时虽然顶头母线和轧辊圆柱段母线相平行,但由于轧辊轴线倾斜于轧制轴线,因而顶头与轧辊间的间隙是逐渐减小的(到交叉点为止),因而在这区段内管壁仍受量压下。Ⅲ为展轧区。在该区中展轧管壁,以改善内外表面质量。Ⅳ区为管材转圆区。
精密钢管清洗及保养:
5、锈斑
制作前或制作过程中有时会看到精密钢管产品或设备上生锈,这说明表面受到严重污染。设备投入使用前必须把锈掉,彻底清理过的表面应通过铁试验和/或水试验进行检验。
6、粗糙的研磨和机加工
研磨和机加工都会造成表面粗糙,留有凹槽,重叠和毛刺等缺陷。每种缺陷也可能使金属表面损伤到一定深度,以至于受损伤的金属表面无法通过酸洗,电抛光或喷丸等方法清理掉。粗糙表面能够成为发生腐蚀和沉积生成物的发源地,重焊前清理焊缝缺陷或多余的焊缝加强高都不能用粗磨进行研磨。对后一种情况,应再用细磨料研磨。
7、焊接引弧斑痕
焊工在金属表面引弧时,会造成表面粗糙缺陷。保护膜受损,留下潜在的腐蚀源。焊工应在已经焊好的焊道上或在焊缝接头的侧边引弧。然后将引弧痕迹熔入焊缝中。
8、焊接飞溅
焊接飞溅与焊接工艺有很大关系。例如:GTAM(气体保护钨极电弧焊)或TIG(惰性气体保护钨极焊)没有飞溅。但是,采用GMAW(气体保护金属电弧焊)和FCAW(带焊剂芯的电弧焊)两种焊接工艺时如果焊接参数使用不当会造成大量飞溅。出现这种情况时,必须调整参数。如果要解决焊接飞溅的问题,焊接前应在接头的每一边涂上防溅剂,这样可以飞溅物的附着力。焊完后可以很容易地将这种防溅剂及各种飞溅物清理掉,可不损伤表面或带来轻损伤。